


Spájanie optických vlákienje kritickým technickým procesom pri budovaní modernej komunikačnej siete. Či už ide o kabeláž dátového centra, modernizáciu telekomunikačnej infraštruktúry alebo rozšírenie podnikovej siete, osvojenie si toho správnehometódy spájania optických vlákienje nevyhnutné. Podrobné pochopenie všetkých aspektovspájací kábel z optických vlákienpomáha pri výbere vhodnej metódy spájania a zabezpečuje kvalitu konštrukcie.
Čo je spájanie optických vlákien? Prečo to potrebujeme?
Optické vláknaspájanieje trvalé spojenie dvoch optických vlákien vrátanefúzne spájanieamechanické spájanie. Účelom je zabezpečiť prenos optických signálov medzi vláknami s minimálnymi stratami. V praktických aplikáciách,spájanie optického vláknasa používa hlavne v nasledujúcich scenároch:
Rozšírenie siete je najčastejšou požiadavkou. Ak dĺžka jedného vlákna nemôže spĺňať požiadavky na prenosovú vzdialenosť, musí byť pripojených viacero vlákienspájacie techniky. Štandardné produkty z optických vlákien sa zvyčajne dodávajú v jednej-zvitke s dĺžkou 2 až 4 kilometre, zatiaľ čo skutočné nasadenie siete vyžaduje preklenutie dlhších vzdialeností.
Vyžaduje sa aj oprava poruchyspájanie optických káblovtechnológie. Počas používania,káble z optických vlákiensa môže zlomiť v dôsledku poškodenia konštrukcie, prírodných katastrof alebo starnutia. Cezspájacia technológia, komunikácia môže byť rýchlo obnovená. V porovnaní s opätovným{1}}nasadením celého kábla,na-spájanie vlákien na miestemôže výrazne skrátiť čas a náklady na opravu.
V moderných sieťových architektúrach je čoraz dôležitejšie vetvenie a rozdelenie siete. Prostredníctvom zariadení, ako sú optické rozdeľovače, sa jedno hlavné vlákno môže rozvetvovať do viacerých pod-trás, čím sa dosiahne pokrytie siete od bodu k{2}}po{3}}viacerým bodom. Táto aplikácia je bežná najmä v projektoch FTTH (Fiber to the Home).
Pripojenie zariadenia je tiež dôležitým scenárom aplikáciespájanie optických vlákien. Zariadenia z optických vlákien, ako sú prepínače, smerovače a prepojovacie panely ODF, sa pripájajú k hlavným káblom cez pigtaily alebo prepojovacie káble.
Spoj optických vlákienkvalita priamo ovplyvňuje výkon siete. Parametre, ako je vložená strata a strata spätného toku v spojovacích bodoch, ovplyvňujú útlm signálu a kvalitu prenosu. Chudákspojemôže dokonca viesť k prerušeniu komunikácie.
Fusion vs. Mechanické spájanie: Ako si vybrať?
Spájanie optických vlákienspadá hlavne do dvoch kategórií:fúzne spájanieamechanické spájanie, ktoré sa výrazne líšia v princípe, výkone, nákladoch a aplikačných scenároch.
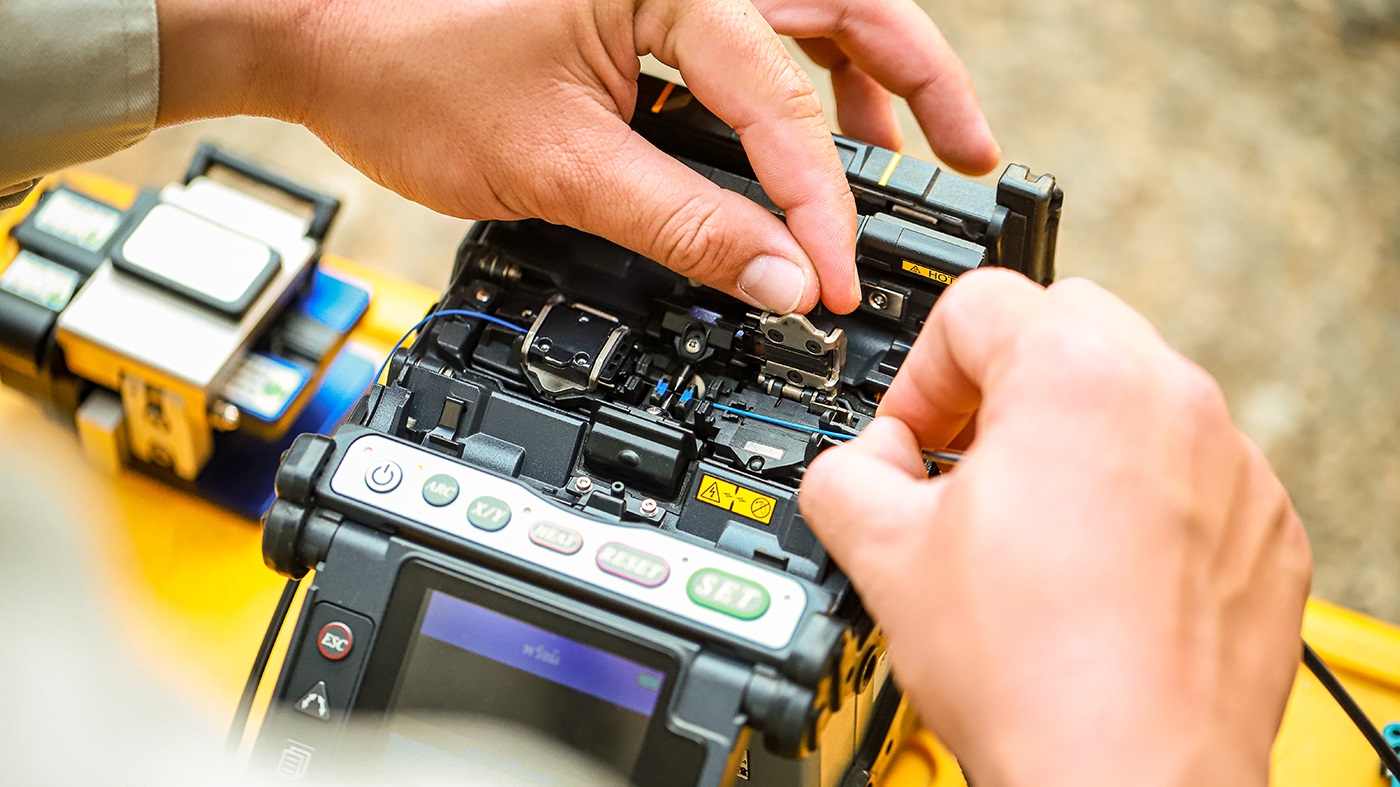
Fúzne spájanietechnológia primárne funguje tak, že sa koncové plochy dvoch vlákien zahrievajú na teplotu ich topenia (približne 2000 stupňov) a spájajú sa. Modernéfúzne zváračkypoužiť elektrický oblúkový výboj na generovanie vysokých teplôt a zabezpečiť presné zarovnanie jadra prostredníctvom presných vyrovnávacích systémov. Spojovací bod po fúznom spájaní je takmer integrálny s pôvodným vláknom, s vložným úbytkom typicky pod 0,05 dB a spätným úbytkom nad - 60 dB, čo z neho robí najvýkonnejšíspájacia metódamomentálne k dispozícii.
Mechanické spájaniepoužíva mechanické prostriedky na upevnenie dvoch vlákien, čím sa ich koncové plochy presne zarovnajú. Spojovací bod fixuje vlákna prostredníctvom špeciálnych V-drážok alebo presných objímok a používa indexový-gél na zníženie odrazu svetla na rozhraní. Táto metóda nevyžaduje žiadne zahrievanie a je relatívne jednoduchá na prevádzku, ale výkon je mierne horší ako fúzne spájanie, s typickým vloženým úbytkom medzi 0,1 až 0,3 dB.
Tabuľka na porovnanie výkonu
|
Porovnávacia položka |
Fusion Splicing |
Mechanické spájanie |
|
Strata vloženia |
0,02 - 0,05 dB |
0,1 - 0,3 dB |
|
Návratová strata |
>60 dB |
40-50 dB |
|
Sila spojenia |
Equivalent to original fiber (can withstand >1N ťah) |
Nižšie (vyžaduje ochranu) |
|
Počiatočné náklady |
Vysoká (zváračka 7 000 – 70 000 USD) |
Nízka (konektory 1 – 15 USD) |
|
Za-náklady na spojenie |
Nízka (spotrebný materiál<$1) |
Vyššie (2 – 15 USD za konektor) |
|
Prevádzkový čas |
1-3 minúty každý |
30 sekúnd – 1 minútu |
|
Technické požiadavky |
Odborné školenie |
Relatívne jednoduché |
|
Trvanlivosť |
Vynikajúce (dlhodobé{0}}používanie) |
Spravodlivé (vyžaduje pravidelnú kontrolu) |
|
Opakovateľnosť |
Nie je odnímateľný |
Niektoré typy odnímateľné |
Odporúčania pre výber:
Pre trvalé inštalácie, ako sú chrbticové siete, dátové centrá a scenáre prenosu na veľké{0}}vzdialenosti,fúzne spájanieje preferovaným riešením. Aj keď sú počiatočné investície do zariadenia vysoké, miesta spájania sú stabilné, majú nízke straty, dlhú životnosť a nižšie celkové dlhodobé-náklady. Najmä v jedno-režimových aplikáciách vlákien je výhoda nízkych-strat spojených s fúznym spojom výraznejšia.
V scenároch dočasných aplikácií,mechanické spájaniemá výhody. Napríklad pri testovaní v teréne, dočasnom nastavení siete a situáciách rýchleho obnovenia porúch,mechanické spájaniemá rýchlu obsluhu a je vhodný na prácu v malom-rozsahu.
Pre malé projekty-s obmedzeným rozpočtom, ak početspojovacie bodyje malý,mechanické spájaniemožno prijať, aby ste sa vyhli vysokým nákladom na nákup afúzny zváračka.
V multimódových aplikáciách vlákien sú vzhľadom na väčší priemer jadra (50/62,5 μm) požiadavky na presnosť zarovnania relatívne nižšie amechanické spájaniemôže tiež dosiahnuť dobré výsledky, čo z neho robí{0}}optimalizáciu nákladov.
Kontrolný zoznam nástrojov na spájanie optických vlákien
Vybavenie fúzneho spojovacieho jadra:
Zváračka optických vlákien: Vyberte zváračku s jedným jadrom alebo páskou podľa potrieb projektu a uistite sa, že kalibrácia zariadenia je platná a batéria je dostatočná
Sekačka na optické vlákna: Vysoko{0}}presné štiepačky dokážu zaistiť plochosť koncov-tváre v rozmedzí 0,5 stupňa, čo je predpokladom pre nízko-stratové spájanie
Teplom zmrštiteľný ohrievač rukávov: Používa sa na mechanickú ochranu spojovacích bodov; niektoré zváračky majú zabudované-funkcie ohrevu
Optický reflektometer v časovej doméne (OTDR): Používa sa na testovanie kvality spoja a lokalizáciu chybných bodov; nevyhnutné vybavenie na akceptovanie kvality
Optický merač výkonu a svetelný zdroj: Používa sa na testovanie straty vloženia na overenie výkonu spojovacieho bodu
Špecializované nástroje na mechanické spájanie:
Mechanické spojovacie konektory
Odizolovače z optických vlákien: Používa sa na odstraňovanie vrstiev povlaku vlákien
Nástroje na čistenie optických vlákien: Vrátane papiera, ktorý-nepúšťa vlákna, izopropylalkoholu a špeciálnych čistiacich pier
Vizuálny lokalizátor porúch (pero s červeným svetlom): Používa sa na testovanie kontinuity vlákien a identifikáciu jadra
Pomocné nástroje a materiály:
Odstraňovače a nožnice na vlákna: Používa sa na odizolovanie vonkajších plášťov káblov a voľných rúrok
Mlynárske kliešte alebo diagonálne kliešte: Spracovanie prvkov pevnosti kábla
Uzávery spájania vlákien alebo spojovacie boxy: Chráňte spojovacie body a zabezpečte upevnenie káblov
Teplom zmrštiteľné rukávy: Rôzne veľkosti na ochranu spojovacieho bodu
Prostriedky na čistenie vlákien: Papier- nepúšťajúci vlákna, izopropylalkohol, plechovky na stlačený vzduch
Odporúčania pre konfiguráciu tímu:
Malé projekty (menej ako 100 spojovacích bodov) zvyčajne vyžadujú 1 kvalifikovaného operátora; stredné projekty (100 – 500 spájacích bodov) odporúčajú tím 2 – 3 ľudí; veľké projekty vyžadujú viacero pracovných skupín podľa harmonogramu a pracovného zaťaženia.

Štandardný operačný postup pre spájanie optických vlákien
Štandardizovaný operačný postup je kľúčom k zaisteniu konzistentnej kvality spoja.
Krok 1: Odizolovanie káblov a identifikácia vlákna
Odizolujte vonkajší plášť kábla na vopred určenom mieste spojenia, čo si zvyčajne vyžaduje 1,5 až 2 metre vôle na prevádzku. Pri použití špecializovaných odizolovacích nástrojov starostlivo kontrolujte silu, aby ste predišli poškodeniu vnútorných vlákien. Pri pancierových kábloch najskôr odstráňte oceľovú pásku alebo oceľový drôt a potom spracujte vnútorný plášť.
Odrežte upevňovacie prvky kábla a upevnite ich na príslušných miestach v spojovacom uzávere. Vyčistite výplňovú zmes alebo suchý prášok vo vnútri kábla pomocou papiera, ktorý nepúšťa vlákna, pomocou petroléteru alebo špeciálneho čistiaceho prostriedku.
Pri vyberaní zväzku vlákien z voľnej trubice postupujte opatrne, aby ste sa vyhli nadmernému ohýbaniu. Potvrďte poradové číslo každého vlákna podľa farebného spektra vlákien alebo značiek, na označenie použite štítkový papier a zabezpečte správnu zhodu s vláknami druhého konca kábla. V zložitých projektoch môže použitie červeného svetelného pera alebo vizuálneho lokalizátora porúch na identifikáciu jadra zabrániť chybným spojeniam.
Krok 2: Príprava tváre-konca vlákna
Odstráňte približne 50-80 centimetrov vlákna z voľnej trubice a vo vzdialenosti približne 5-6 centimetrov od konca použite odstraňovače na jemné odstránenie poťahovej vrstvy (priemer poťahovej vrstvy je zvyčajne 250 μm; po odizolovaní je priemer holých vlákien 125 μm). Stieracia čepeľ by mala byť kolmá na os vlákna s rovnomernou silou, aby sa zabránilo poškodeniu skleneného vlákna.
Pomocou papiera, ktorý nepúšťa vlákna, s izopropylalkoholom utrite holú časť vlákna 2-3-krát v jednom smere, čím odstránite povrchové mastnoty a mikroprach. Neutierajte tam a späť a nedovoľte, aby sa holé vlákno dotýkalo povrchu akéhokoľvek predmetu. Po vyčistení ihneďštiepiť vláknona zníženie kontaminácie polietavým prachom.
Umiestnite vyčistené vlákno do V-drážky sekáča a uistite sa, že holá časť vlákna zasahuje do čepele asi 10-16 mm. Rýchlo dokončiteštiepenieakcie. Kvalitaštiepanékoncová plocha by mala byť hladká a plochá s uhlom-čelnej plochy<0.5°, without cracks, chips, or burrs.
Krok 3: Operácia spájania fúziou vlákien
Zapnitefúzny zváračka, potvrďte, že zariadenie dokončilo predhrievanie a správnespájací programje vybratý. Pred-navlečte ochranu proti zmršťovaniurukávna jedno vlákno umiestnenímrukávaspoň 10 centimetrov od oblasti spoja.
Umiestnite dve vlákna do ľavej a pravej V-drážky nafúzny zváračkas koncovými plochami vlákien siahajúcimi do príslušných polôh zvierky, typicky 10-12 mm na každú stranu od stredovej čiary zvierky. Zatvorte vetruodolný kryt a spustite automatikufúzne spájanieprogram. Zváračka vykoná zarovnanie jadra, vyprázdnenie čistenia, predbežnú{1}}kontrolu spoja, vybitie spoja (vysoko-teplotné tavenie a natavenie koncov vlákien) a posúdenie kvality spoja.
Celá automatikafúzny procestrvá 10-30 sekúnd. Pofúziaje dokončená, skontrolujte odhadovanú hodnotu straty zobrazenú zváračkou; jedno{0}}režimové vlákno by malo byť<0.05dB, multimode fiber should be <0.1dB. Observe the splice point image; the spájaťoblasť by mala byť hladká a súvislá, bez bublín, nesúladu alebo zužovania.
Krok 4: Ochrana bodu spoja
Akkvalita spojaak je to prijateľné, otvorte vetruodolný kryt, odstráňte vlákno zo zváračky, posuňte vopred{0}}závitovú ochranu proti zmršťovaniurukávdo stredovej polohyspojovacie miesto, s bodom spojenia v strederukáv.
Umiestniterukávové vláknodo ohrievača; teplota ohrevu je typicky 100-120 stupňov počas asi 30-60 sekúnd. Počas zahrievania sateplom zmrštiteľný rukávsa stiahne a pevne obalí vlákno a vnútorné-tavné lepidlo sa roztopí a stuhne, čím poskytne mechanickú pevnosť a vodotesnú ochranuspojovacie miesto.
Po dokončení zahrievania vyberte vlákno a počkajte 10-20 sekúnd na ochladenie. Skontrolujte, či jeteplom zmrštiteľný rukávsa stiahol rovnomerne bez bublín alebo prasklín. Kvalifikovanýochranný rukávmusí úplne pokrývať holú časť vlákna, pričom oba konce sú pevne prilepené k poťahovej vrstve.
Krok 5: Zvinutie a upevnenie vlákna
Zviňtespájané vlákno onto the coiling tray in the splice closure. When coiling, follow minimum bend radius requirements: single-mode fiber bend radius should be >30mm, multimode fiber should be >50 mm. Navíjanie by malo byť prirodzené a hladké, vyhýbať sa kríženiu, skrúteniu alebo nadmernému tesnosti.
Na upevnenie zvinutého vlákna na zvinovacom podnose použite káblové spojky alebo upevňovacie spony, aby sa vlákno neuvoľnilo v dôsledku vibrácií alebo pohybu. Venujte zvláštnu pozornosťspojovacie miestoa umiestnite ho do upevňovacej drážky navíjacej misky, aby ste sa vyhli namáhaniu.
Nakoniec pripevnite upevňovacie prvky kábla do príslušných pozícií uzáveru spoja, zaistite uzáver a vyplňte záznam o spoji. Na vonkajšiu stranu spojovacieho uzáveru pripevnite označenie s uvedením dátumu spoja, počtu vlákien a ďalších informácií.
Bezpečnostné opatrenia pri spájaní optických vlákien
Nebezpečenstvo a likvidácia fragmentov vlákien
Rezanie optických vlákienvytvára drobné sklenené úlomky s priemerom iba 125 mikrónov, ktoré môžu prepichnúť kožu a je ťažké ich odhaliť a odstrániť. Vždy vykonávajte rezanie cez špecializovaný rezací box alebo zberač odpadových vlákien. Nedotýkajte sa oblasti rezu rukami ani si nepretierajte oči.
Nebezpečenstvo laserového žiarenia
Prítomný počas testovania a údržby. Lasery používané voptická komunikácia, najmä 1550nm infračervené lasery, sú neviditeľné. Nikdy sa nepozerajte priamo na koncové plochy vlákna ani nesledujte osvetlené koncové plochy vlákna cez lupu. Pred testovaním skontrolujte, či je zdroj svetla vypnutý. Použite merač optického výkonu na potvrdenie „tmavého vlákna“ namiesto posudzovania kontinuity svetelnej dráhy voľným okom.
Chemické nebezpečenstvá
Hlavne z čistiacich prostriedkov a káblových výplňových materiálov. Izopropylalkohol je horľavý a prchavý; používajte v dobre-vetranom prostredí a vyhýbajte sa kontaktu s otvoreným ohňom. Zmesi na plnenie káblov by sa mali vyhýbať kontaktu s pokožkou; po práci si dôkladne umyte ruky.
Elektrická bezpečnosť
Zvlášť dôležité pri používanífúzne zváračky. Zváračky používajú vysoké napätie na vytváranie elektrických oblúkov; počas spájania sa nedotýkajte častí elektródy. Pravidelne kontrolujte izolačný výkon zariadenia a uistite sa, že napájacie káble a uzemňovacie vodiče sú neporušené. Poznámka: Zváračky nepoužívajte v daždivom počasí alebo vo vlhkom prostredí.

Jednoduchý{0}}režim alebo viacrežimový režim: Ako si vybrať spájanie vlákien?
Základom je výber vhodného typu vláknaspájanie optických vlákienplánovanie projektu. Jednoduchý-režim a viacrežimovýoptické vláknamajú jasné rozdiely vo fyzickej štruktúre, výkonnostných charakteristikách a aplikačných scenároch.
Štrukturálne rozdiely:
Jedno{0}}vidové vlákno má priemer jadra približne 8 – 10 mikrónov, čo umožňuje iba jeden režim prenosu svetelných vĺn, s priemerom plášťa 125 mikrónov. Multimódové vlákno má priemer jadra 50 alebo 62,5 mikrónov a môže prenášať viacero módov svetelných vĺn. Tento štrukturálny rozdiel určuje základné výkonnostné rozdiely medzi nimi.
Porovnanie výkonu prevodovky:
Keďže vlákno s jedným{0}}režimom prenáša iba jeden režim, nedochádza k žiadnemu modálnemu rozptylu, takže šírka pásma prenosu je prakticky neobmedzená a môže podporovať prenosy 40G, 100G alebo dokonca vyššiu rýchlosť. Prenosová vzdialenosť môže dosiahnuť desiatky alebo dokonca stovky kilometrov bez opakovačov. Jedno{5}}režimové vlákno zvyčajne používa lasery s vlnovou dĺžkou 1310 nm alebo 1550 nm.
Multimódové vlákno má modálny rozptyl, ktorý obmedzuje šírku prenosového pásma a vzdialenosť. OM3-multimode vlákno má maximálnu prenosovú vzdialenosť približne 300 metrov pri rýchlostiach 10G; OM4 môže dosiahnuť 550 metrov. Multimódové vlákno zvyčajne používa LED diódy s vlnovou dĺžkou 850 nm alebo 1300 nm alebo lasery VCSEL, ktoré stoja menej ako lasery používané v systémoch s jedným režimom.
Cena:
Multimodevláknový kábelsamotné je cenovo podobné ako jedno{0}}vláknové vlákno, ale zodpovedajúce optické moduly (vysielače a prijímače) sú výrazne lacnejšie ako jedno{1}}režimové systémy, čo ponúka cenové výhody v aplikáciách na krátke-vzdialenosti. Napríklad viacrežimový optický modul SFP+ môže stáť 40 USD-70 USD, zatiaľ čo porovnateľný modul s jedným{10}}režimom môže stáť 110 USD-210 USD. V aplikáciách na veľké vzdialenosti však systémy s jedným režimom nevyžadujú žiadne opakovacie zariadenie, čím sú komplexné náklady skutočne nižšie.
FAQ
Aké sú rozdiely medzi multimódovými vláknami OM3/OM4/OM5?
|
Typ |
Priemer jadra |
Šírka pásma 850nm |
Vzdialenosť 10G |
Vzdialenosť 40G |
|
OM3 |
50μm |
2000 MHz · km |
300m |
100m |
|
OM4 |
50μm |
4700 MHz · km |
550m |
150m |
|
OM5 |
50μm |
4700 MHz · km |
550m |
440 m (SWDM) |
Ako často potrebuje fúzny zváračka kalibráciu?
Plán pravidelnej údržby:
Výmena elektród: 2000-3000 jadier (alebo keď strata trvalo presahuje normy)
V-čistenie drážok: Denne pred začatím práce
Kalibrácia motora: Ročne alebo na výzvu
Výrobná kalibrácia: Každé 3 roky alebo 50 000 jadier
Denná kontrola: Perform test splices with standard fiber; if loss >0,1 dB, je potrebná údržba.
Prečo vlákno svieti na červeno s perom s červeným svetlom, ale nemá žiadny signál?
Červené svetlo (650nm) sa používa iba na testovanie kontinuity jadra a nepredstavuje normálne komunikačné vlnové dĺžky (1310/1550nm). Medzi možné príčiny patrí kontaminácia-čela, strata mikroohybov alebo nesúlad typu konektora.